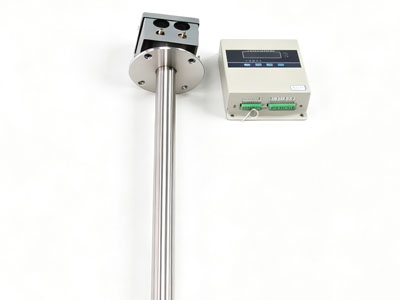
在锅炉、窑炉、冶金炉以及固定污染源烟气排放连续监测(CEMS)等场景中,氧气浓度的精准、实时测量直接关系到燃烧效率、能耗成本与环保达标。氧化锆气体分析仪(又称氧化锆氧分析仪)凭借响应快、精度高、寿命长等优势,已成为工业氧含量在线测量的主流方案。
一、什么是氧化锆气体分析仪
氧化锆气体分析仪是一种基于固体电解质浓差电池原理的氧含量在线检测仪表。它以氧化锆(ZrO₂)陶瓷管为传感核心,在 700℃ 左右的高温下对两侧氧浓度差产生电动势,从而计算出被测气体中的氧体积百分比(O₂ %)或氧分压。与传统的磁氧、电化学传感器相比,氧化锆探头可直接插入烟道或工艺管道"原位"测量,无需抽取采样与复杂预处理,结构简洁、可靠性高。
二、工作原理:能斯特(Nernst)方程
氧化锆在掺入氧化钇(Y₂O₃)或氧化钙(CaO)后,于高温下形成稳定的氧离子导体。在氧化锆管内外壁分别烧结上多孔铂(Pt)电极,并分别接触参比气体(通常为空气,已知氧浓度约 20.95%)与被测气体时,氧离子从高浓度侧向低浓度侧迁移,在两电极间形成电势差——即浓差电池。
核心公式
E = (RT / 4F) × ln(P参比 / P被测)
其中 E 为电动势(mV),R 为气体常数,T 为绝对温度(K),F 为法拉第常数。只要精确控制温度并已知参比氧分压,即可由电动势反推出被测气体的氧含量。现代仪表多采用恒温控制 + 温度补偿算法,确保不同工况下的测量稳定性。
关键提示:氧化锆必须在 600–800℃ 才能有效工作,因此探头内置加热炉与热电偶,开机需预热至工作温度后测量才准确。
三、核心优势
响应迅速氧浓度变化 T90 响应通常 < 5 秒,适合燃烧闭环控制
测量精度高典型精度可达 ±1% FS,长期漂移小
原位直插可插入烟道直接测量,省去采样泵与预处理系统
维护量低无可动部件、无消耗性电解液,探头寿命可达 2–5 年
量程宽可从 ppm 级到 0–100% O₂ 多量程可选
信号标准4–20mA / RS485(Modbus)输出,易接入 DCS、PLC
四、关键技术参数(参考)
| 项目 |
典型指标 |
说明 |
| 测量原理 |
氧化锆浓差电池 |
固体电解质,恒温工作 |
| 测量范围 |
0–25% O₂(可定制) |
也可做低氧 ppm 量程 |
| 精度 |
±1% FS |
满量程误差 |
| 重复性 |
±0.5% FS |
— |
| 响应时间 |
T90 < 5 s |
取决于烟气工况 |
| 工作温度 |
探头 700℃±10℃ |
内置加热恒温 |
| 被测气体温度 |
0–700℃(直插) |
超温需选取样式 |
| 输出信号 |
4–20mA + RS485 |
Modbus-RTU 协议 |
| 防护等级 |
IP65 |
适应现场粉尘、潮湿 |
注:以上为通用参考值,具体以产品规格书为准。含高浓度可燃/腐蚀性气体或大量粉尘的工况,需配套吹扫气或选用抽取式结构。
五、典型应用领域
- 锅炉与工业窑炉:实时监测烟气含氧量,优化空燃比,提升燃烧效率、降低煤耗与 NOx 排放。
- 火力发电厂:省煤器、烟道氧含量监测,保障机组经济运行与环保合规。
- 钢铁冶金:加热炉、烧结机、热处理炉的燃烧控制与余热回收。
- CEMS 烟气排放连续监测:作为固定污染源 O₂ 测量单元,用于折算污染物排放浓度。
- 石油化工与陶瓷:裂解炉、隧道窑的氧含量控制,保障工艺稳定。
- 电子与特种气体:保护气氛、惰性气体中的微量氧监测。
六、选型与安装要点
- 确认工况:明确烟气温度、压力、粉尘浓度、是否含腐蚀性/可燃气体,决定选直插式还是抽取式。
- 确定量程:燃烧尾气通常 0–25% O₂;低氧保护气氛选 ppm 级量程。
- 探杆长度与材质:根据烟道/管道壁厚与插入深度选择,高温腐蚀环境选 310S 或哈氏合金。
- 安装位置:选在气流稳定、代表性强的直管段,避开漏风点与剧烈温变处。
- 吹扫与标定:多粉尘场合配置压缩空气吹扫;定期用标准气(如 N₂、空气)校准。
七、日常维护与常见故障
维护建议
- 定期检查探头加热与温度显示是否正常,确保恒温。
- 清理探头过滤元件与积灰,防止堵塞导致响应变慢。
- 每 3–6 个月用标准气体进行一次零点/量程标定。
- 检查密封与接线,避免雨水、水汽侵入造成漂移。
| 现象 |
可能原因 |
处理措施 |
| 读数漂移大 |
温度未恒定 / 漏气 |
检查加热、密封与吹扫 |
| 响应缓慢 |
filter 堵塞 / 积灰 |
清洁或更换过滤元件 |
| 无信号输出 |
断线 / 电源故障 |
核查供电与 4–20mA 回路 |
| 数值偏低 |
参比气污染 |
更换参比气路或密封件 |